


HAIFEI yɛɛ saa ultrasonic waya harness welding afiri yi a wɔde bɛka kɔbere conductors abien a wɔde tin ayɛ a enni solder anaa filler dade bom.
Adwuma no ka bom yɛ controlled ultrasonic welding nhyehyɛe, ahofama conductor-positioning tooling ne stored welding recipes. Wɔyɛɛ no sɛnea ɛbɛyɛ a ɛbɛtew ɔhyew a ɛboro so a ɛba, conductor bonding a enni mũ, joint stiffness ne insulation a ɛbɛn welded beae a ɛsɛe no so.
Ka Wo Tinned Wire Dwumadi no ho asɛm
Nnwinnade a Wɔde Di Dwuma Wɔ Dwumadi Yi Mu
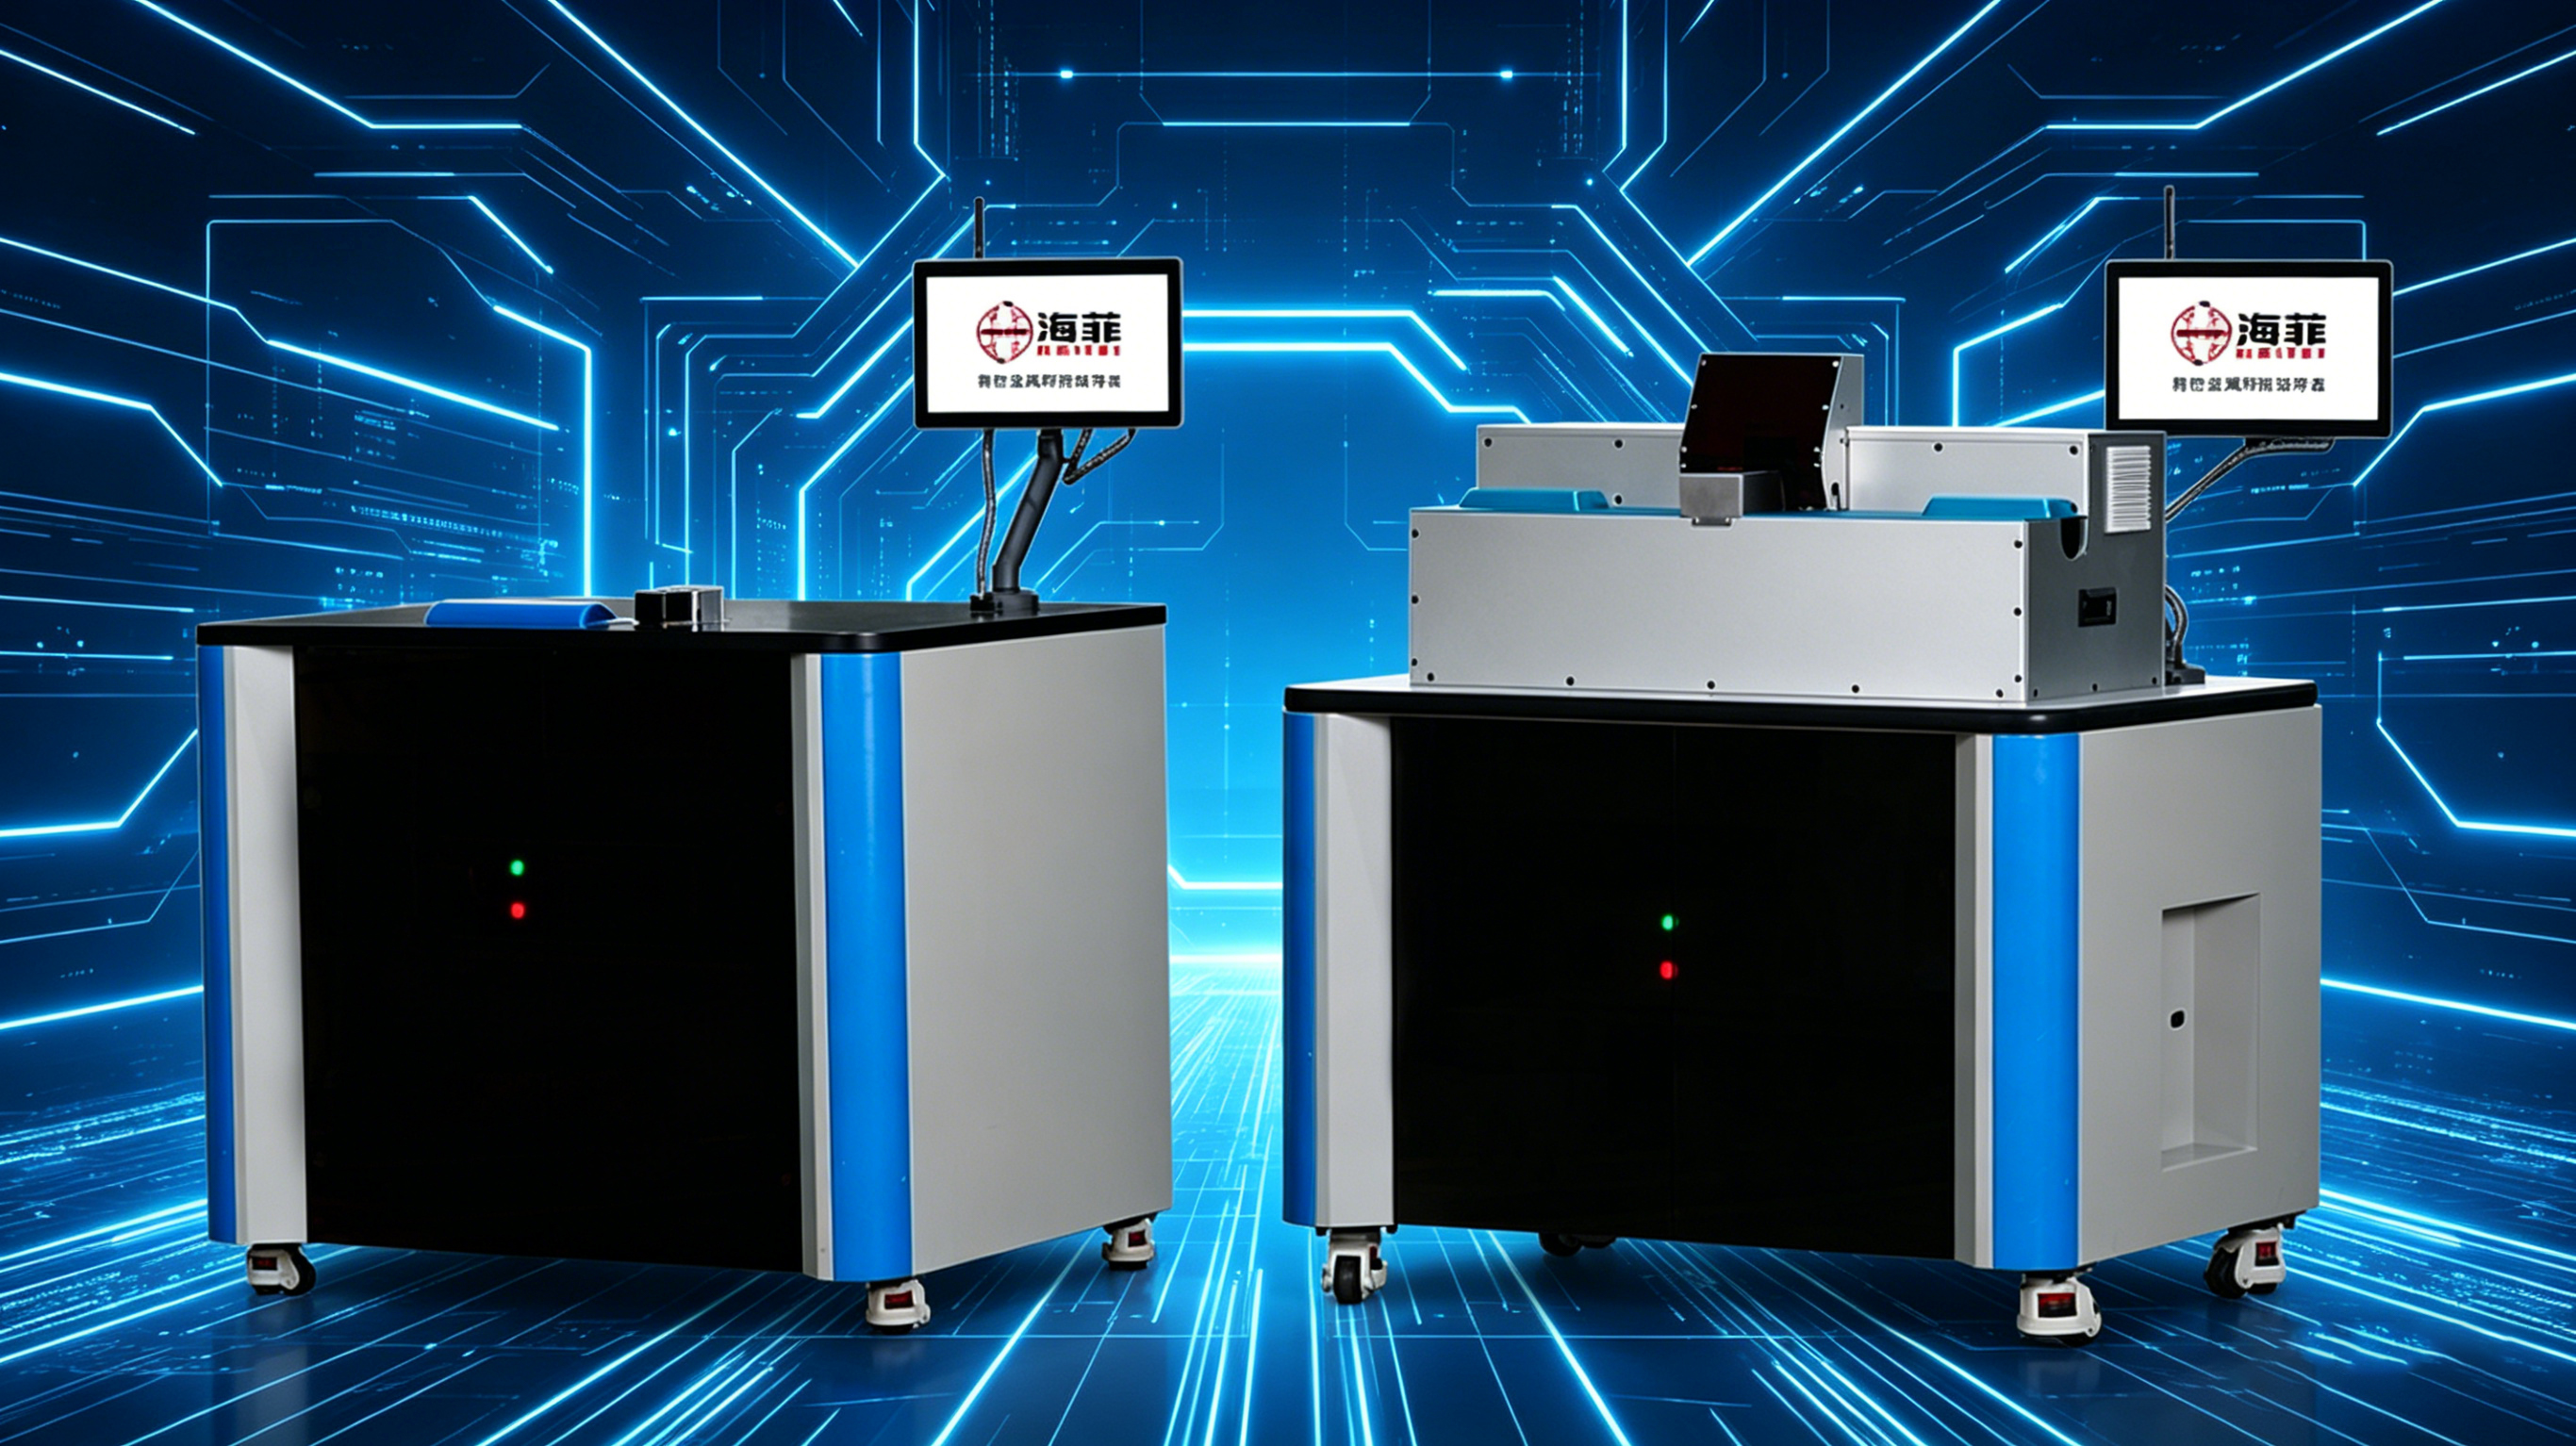
Nnwinnade a wɔayɛ ama saa dwumadie yi yɛ ultrasonic waya harness welding afiri a wɔatu ho ama.
Ultrasonic dade welding de high-frequency mfiri wosow di dwuma bere a conductors no kura mu wɔ controlled clamping nhyɛso ase. Wɔnam mfiri adeyɛ so tew nhama a ɛda ntam no ho na wɔhyɛ no den, na ɛma nkitahodi a ɛyɛ den-tebea a ɛwɔ conductor no hyew a ɛbɔ kɛse no ase.
Esiane sɛ adeyɛ no nnyina melting solder so nti, ebetumi atew ɔhyew-a ɛka beae a ɛtrɛw a ɛbata akwan bi a wɔtaa fa so ka bom ho no so. Nanso, ɛsɛ sɛ wɔda so ara de adetɔfo no waya ho nkyerɛkyerɛmu ankasa si tin coating, kɔbere nhama ne insulation no nneyɛe so dua.
| Dwumadie no mu Ade | Asɛm no ho Nsɛm |
| Adwumayɛbea | Kɔbere nhama abien a wɔde ahyɛ tin mu |
| Welding nhyehyɛe | Ultrasonic dade welding a wɔde yɛ adwuma |
| Nnwinnade atitiriw | Ultrasonic waya harness welding afiri |
| Nnwinnade a Wɔde Di Dwuma | Conductor gyinabea ne clamping nnwinnade a wɔahyira so |
| Botae atitiriw | Lower ɔhyew input, compact joint ne stable anyinam ahoɔden nkitahodi |
| Nneɛma a wɔyɛ no a ɛne ne ho hyia | Wire akɛse a ɛne ne ho hyia pii denam nnwinnade ne aduannoa ho akwankyerɛ a wɔagye atom so |
| Ɔkwan a wɔfa so de validation di dwuma | Nhwɛsode welding ne kɔ so yɛ sɔhwɛ ahorow |
Adetɔfo Nsɛm a Wɔka Kyerɛ
Adetɔfoɔ no yɛ kɔbere nhama a wɔde ahyɛ tin mu, anyinam ahoɔden nhama a ɛka bom ne nnwinnadeɛ kɔbere nhama a wɔde yɛ ofie anyinam ahoɔden nneɛma ne mfiridwuma so mfiri.
Ne nneɛma hwehwɛ sɛ anyinam ahoɔden kɔ so na mfiri a ɛyɛ mmerɛw no nyinaa yɛ nea ɛfata. Ɛsɛ sɛ nkitahodi a wɔde weld ayɛ no kura conductor nhama no bom a ɛremma nkwaa a ɛyɛ den dodo anaasɛ ɛnsɛe insulation a ɛbɛn welding gyinabea no.
Adetɔfoɔ no kɔɔ HAIFEI nkyɛn ɛfiri sɛ kan joining process no antumi ankari pɛ daa wɔ ɔhyew sohwɛ, conductor consolidation ne production repeatability.
Ɔhaw ahorow a ɛwɔ Kan Joining Process no mu
Na Ɔhyew Renya Tin Coating ne Kɔbere Nhama no So nkɛntɛnso
Adeyɛ a ɔhyew a ɛboro so wɔ baabiara betumi asɛe anaasɛ atu tin a wɔde akata so no, ama kɔbere a ɛwɔ ase no ada adi na ama asiane a ɛwɔ hɔ sɛ ɛbɛyɛ oxidation anaasɛ ne kɔla bɛsakra no ayɛ kɛse.
Ɔhyew a ano yɛ den nso betumi ama kɔbere nhama a ɛyɛ fɛ no ayɛ mmerɛw anaasɛ ama ɔfã a ayɛ den atwa nkitahodi no ho ahyia. Eyi brɛ nsakrae a wɔhwɛ kwan sɛ efi waya harness mu no ase na ebetumi aka adwumayɛ bere a wɔrekotow anaasɛ wɔreboaboa ano no.
01
Na Ɛnyɛ Bere Nyinaa Na Wɔaka Adwuma Ahorow Abien no Bom Koraa
Wire harness a wɔde tin ayɛ no yɛ nhama a ɛyɛ fɛ pii sen sɛ ɛbɛyɛ conductor a ɛyɛ den biako. Sɛ ahoɔden, nhyɛso anaa gyinabea no ntumi nnyina a, nsonsonoe betumi akɔ so atra nkwaa no mu.
Consolidation a enni mũ betumi ama nkwaa a ɛyɛ mmerɛw, anyinam ahoɔden a entumi nnyina anaasɛ weld a ɛda adi sɛ enni mfiri adwumayɛ a wɔhwehwɛ no ho dwuma.
02
Ná Ɛyɛ Den sɛ Wobedi Nkwaa a Ɛda Hɔ no So
Na oxidation, blackening ne process residue yɛ nneɛma a ɛhaw adetɔfo no. Saa tebea horow yi kaa sɛnea ɔte na ebetumi ama ayɛ den kɛse sɛ wobebu atɛn sɛ ebia wɔayɛ nkitahodi no yiye anaa.
03
Insulation a Ɛbɛn no Ebetumi Asɛe
Mpɛn pii no, baabi a wɔde welding no bɛn waya a wɔde siw mframa ano no. Beae a ɛtrɛw anaasɛ wontumi nni so a ɔhyew-ka no betumi ayɛ mmerɛw, asɛe anaasɛ ahyew insulation no.
Enti na ɛsɛ sɛ wosusuw stripping tenten, conductor gyinabea ne kwan a ɛda weld ne insulation ntam sɛ welding nhyehyɛe no fã.
04
Na Nneɛma a Wɔsesa ne Nneɛma a Wɔyɛ Ho Kyerɛwtohɔ Ahorow Ano
Adetɔfo no yɛɛ waya ho nkyerɛkyerɛmu bɛboro biako. Nsaano a wɔde siesie nnwinnade no maa mfonini biara no maa bere a wɔde hyehyɛ no yɛɛ kɛse na ɛmaa ɛyɛɛ den sɛ wɔbɛsan ayɛ parameters a wɔadi kan apene so no.
Na nhyehyɛe foforo no hia controlled parameter adjustment, stored welding recipes ne production data a wobetumi ahwɛ bere a ɛho hia.
05
Dɛn na Adetɔfo no Hia?
Adetɔfo no kyerɛkyerɛɛ ahwehwɛde ahorow pii a mfaso wɔ so ma adwuma no:
- Fa kɔbere waya harnesses abien a wɔde tin ayɛ no bom denam low-heat solid-state process so
- Tew kɔbere nhama a ɛsɛe ne nkwaa a ɛyɛ den dodo so
- Yɛ nkitahodi a ɛyɛ ketewaa a emu nsonsonoe kakraa bi na ɛwɔ mu
- Kura mfiridwuma ne anyinam ahoɔden adwumayɛ a ɛyɛ den mu
- To oxidation, tuntum ne nkae a wotumi hu ano hye
- Bɔ insulation a ɛbɛn welding beae no ho ban
- Boa waya akɛse a ɛne no hyia denam nnwinnade ne aduannoa mu nsakrae so
- Fa welding nhyehyɛe sie ma wɔyɛ no mpɛn pii
- Fa nnyinaso ma nneɛma a wɔyɛ ne sɛnea wotumi hwehwɛ nneɛma a ɛyɛ papa
Wɔhwɛɛ adetɔfoɔ no waya nneɛma, cross-sections ne joint nhyehyɛeɛ ansa na wɔrepaw mfiri nhyehyeɛ a ɛtwa toɔ.
HAIFEI no Ultrasonic Welding Ano aduru
Nhwɛsode Welding ne Adetɔfo no Tinned Wires
HAIFEI yɛɛ welding sɔhwɛ ahorow denam ananmusifo tinned wire samples a wɔde mae maa adwuma no so.
Wɔde welding nhyehyɛe ahorow totoo ho de kyerɛɛ sɛnea ultrasonic amplitude, welding ahoɔden, nhyɛso ne welding bere nyaa conductor consolidation, strand tebea ne joint hwɛbea so nkɛntɛnso.
Saa sɔhwɛ fã yi ho hia efisɛ tinned wires a ɛwɔ conductor cross-sections soronko, strand structures ne coating tebea no mfa process window koro no ara nni dwuma.
Solid-Ɔman Ultrasonic Nkabom
Ultrasonic welding nhyehyɛe a wɔapaw no ka conductors no bom denam mfiri wosow ne nhyɛso so sen sɛ ɛbɛbɔ solder wɔ nhama no ntam.
Eyi boa ma ɔhyew a ɛba kɛse no ano hye na ɛtew asiane a ɛwɔ ɔhyew a ɛtrɛw a ɛbata nneɛma a egyina melting- so no so. Nkitahodi a wɔawie no betumi akura conductor no mfitiase nsakrae pii bere a joint design ne parameters no hyia yiye no.
Ultrasonic wosow betumi akɔ so ahaw anaasɛ atutu tin a wɔde akata so no fã bi wɔ welding interface no so. Esiane eyi nti, ɛsɛ sɛ wɔhwɛ tebea a wɔde kata so, kɔbere a ɛda adi, nsɛe a wɔhwehwɛ ne anyinam ahoɔden adwumayɛ bere a wɔregye nhwɛsode no atom.
Nnwinnade a Wɔahyira so ama Mmienu-Wire Positioning
Wɔyɛɛ welding fixture bi a wɔahyira so twaa nhama abien a wɔde tin ayɛ no ho hyiae.
Nnwinnade a wɔde yɛ adwuma no boa:
- Fa conductors no si hɔ bere nyinaa
- Di overlap anaa splice beae no so
- Siw nhama mmiako mmiako no kwan sɛ ɛntrɛw
- Boa conductors no bere a wɔrekyekyere no
- Kura kwan a wɔhwehwɛ fi nea wɔde siw mframa ano no so
- Tu mpɔn wɔ repeatability ntam welding cycles
Wobetumi asusuw nnwinnade a wotumi sesa ho bere a ɛsɛ sɛ wɔyɛ waya akɛse pii a ɛne ne ho hyia wɔ afiri koro so no.
Welding Nnuan Ho Nneɛma a Wɔahyɛ So
Wobetumi de welding nhyehyɛe a wɔapene so asie sɛ nneɛma a wɔyɛ. Adwumayɛfo betumi apaw aduannoa ho nyansahyɛ a ɛfata bere a wɔresakra nneɛma no sen sɛ wɔbɛsan de nsa akyekye nhyehyɛe a edi mũ no.
Ɛdenam nhyehyɛe a etwa to no so no, nneɛma a wɔakyere agu hama so no betumi ayɛ:
- Product anaa recipe nɔma
- Welding bere anaa ahoɔden
- Ultrasonic amplitude a ɛyɛ fɛ
- Clamping anaa welding nhyɛso
- Weld akontaabu
- Alarm ho nsɛm
- Nea efi nneɛma a wɔyɛ mu ba
Ɛsɛ sɛ wɔhyɛ dwumadi ahorow a ɛwɔ hɔ a wɔde kyere nsɛm gu kasɛt so ne nkitahodi mu no so dua bere a wɔrekyerɛkyerɛ adwuma no mu.
Dɛn na Wɔhwɛɛ mu Ansa na Wɔde Rekɔma?
Wɔde mfiri no yɛɛ sɔhwɛ ansa na wɔde -de akɔma ne sɔhwɛ a ɛkɔ so wɔ ne yɛ mu denam ananmusifo adwumayɛbea ahorow a wɔde dii dwuma so.
Asɛm no si so dua sɛ wɔhwɛɛ sɛnea nneɛma a wɔyɛ no gyina pintinn, nanso ɛntintim akontabuo kyinhyia-bere, twetwe-ahoɔden anaa anyinam ahoɔden-resistance aba. Enti ɛsɛ sɛ wɔkyerɛkyerɛ saa gyinapɛn ahorow yi mu wɔ adetɔfo no agyede ho nkyerɛkyerɛmu mu.
Nhwehwɛmu a wɔkamfo kyerɛ wɔ tinned wire ultrasonic weld ho no bi ne:
| Ade a Wɔde Hwɛ Nneɛma Mu | Botaeɛ |
| Nhwehwɛmu a wɔde aniwa hu | Hwɛ sɛnea nhama guan, mpaapaemu, ɔfasu a asɛe ne kɔla a ɛsakra |
| Weld trɛw ne ne kɛse | Si dimensional consistency so dua |
| Twe-ahoɔden sɔhwɛ | Ɛsɔ mfiri ahoɔden a ɛwɔ splice no mu hwɛ |
| Ɛlektrik ahoɔden a ɛko tia | Hwɛ sɛnea anyinam ahoɔden yɛ adwuma wɔ nkitahodi no mu |
| Cross-section nhwehwɛmu | Ɛhwehwɛ nhama a ɛwɔ mu no mu den ne voids a aka mu |
| Bend anaa flex sɔhwɛ | Ɔhwehwɛ sɛnea ɛyɛ mmerɛw wɔ baabi a ɛbɛn beae a wɔde weld ayɛ no bere a ɛho hia no |
| Insulation nhwehwɛmu | Hwɛ sɛ ɔhyew, nhyɛso anaa nnwinnade asɛe anaa |
| Wɔasan ayɛ-kyinhyia sɔhwɛ | Si so dua sɛ nhyehyɛe no gyina pintinn wɔ nneɛma a wɔyɛ no daa so |
Ɛsɛ sɛ wɔpene sɔhwɛ kwan, mpɛn dodow a wɔfa nhwɛsode ne anohyeto a wɔde gye tom so ansa na wɔagye mfiri a etwa to atom.
FAQ
Asɛmmisa: Dɛn ne tinned waya ultrasonic welding?
A: Tinned waya ultrasonic welding yɛ solid-tebea adeyɛ a ɛde high-frequency mfiri wosow ne nhyɛso bom stranded tinned kɔbere conductors. Ɛho nhia sɛ wɔde solder anaa filler dade gu mu.
Asɛmmisa: So ultrasonic welding ma tin a wɔde kata so no yɛ mmerɛw?
A: Adeyɛ no yɛ adwuma wɔ ase sen dodow no ara melting ɔhyew a conductor no, nanso ultrasonic vibration betumi ahaw anaasɛ displace tin coating wɔ joint interface. Ɛsɛ sɛ wɔde adetɔfo nhwɛso ankasa di dwuma de hwɛ sɛnea ade a wɔde kata so no tebea ne anyinam ahoɔden adwumayɛ no yɛ nokware.
Asɛmmisa: So solder ho hia ma nkitahodi no?
A: Dabi Ultrasonic waya welding yɛ nkwaa no tẽẽ ntam conductors a enni solder, brazing alloy anaa filler dade foforo.
Asɛmmisa: So wobetumi de waya akɛse abien a ɛsono emu biara abɔ mu?
A: Ebetumi aba sɛ, yiw. Sɛnea ɛbɛyɛ yiye no gyina nsonsonoe a ɛwɔ cross-sectional, strand nhyehyɛe, joint nhyehyɛe ne nnwinnade a ɛwɔ hɔ so. Ɛho hia sɛ wɔyɛ nhwɛsode welding ansa na wɔapene nkabom no so.
Asɛmmisa: So afiri koro no ara betumi ayɛ weld wire specifications pii?
A: Afiri biako betumi aboa waya ho nkyerɛkyerɛmu ahorow pii a ɛne ne ho hyia denam nnwinnade a wɔsakra ne aduannoa ho akwankyerɛ a wɔde asie so. Ɛsɛ sɛ ne nyinaa kɛse dodow kɔ so tra tumi a welding nhyehyɛe ne sonotrode no tumi yɛ mu.
Asɛmmisa: So saa afiri yi betumi de weld ayɛ waya a wɔde tin ayɛ no akɔ terminal bi so?
A: Saa asɛm yi twe adwene si nhama abien a wɔde tin ayɛ a wɔde bɛka abom so. Wire-to-terminal welding nso betumi ayɛ yie, nanso ɛhwehwɛ sɛ wɔsan hwɛ terminal material, coating, thickness, joint access ne ahoɔden a wɔhwehwɛ no mu wɔ ɔkwan soronko so.